
红外镜片从锗料到镀膜,为何总在"救火"
发布时间:2026-11-04 08:24:13
一、一条链,处处在救火
红外镜片的制造是一条从锗料到镜片的漫长链路:配料、真空封接、拉管、熔炉,再到切片、磨圆、倒角、粗压、铣削、精车、清洗、镀膜、检验、包装——十好几道工序,环环相扣。
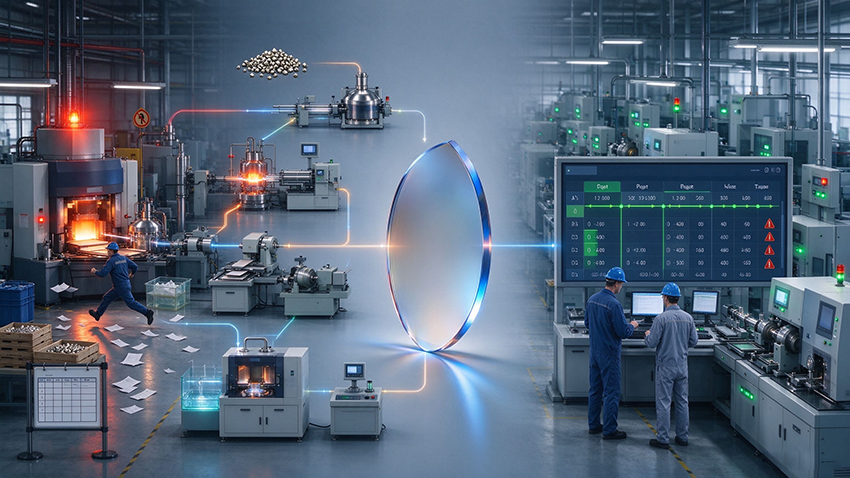
可车间的真实样子是:熔炼刚投完料,冷加工还在等管料;切片的余量没人记,磨圆才发现尺寸不对;镀膜前才查出清洗批次对不上号。每到一处就得停机补单据、对数据、等物料、查原因。交期一次次往后推,车间主任活成了消防队长。
二、工序之间隔着一堵墙
总在救火,不是人不上心,是工序之间隔着一堵看不见的墙。
一是单据靠手抄。投料克重、抽真空时长、封管拔管的作业记录还写在纸上,一张单子从熔炼转到检验要经手五六回,字迹糊了、漏填了,谁也说不清。
二是工序不连通。上一道做完了,下一道压根不知道。熔炼拉了多少管,冷加工要等领料时才被动得知;镀膜的批次,常常是检验报缺了才回头追。
三是问题后置。等出货检验才查到不良,毛病早传到末道工序,锗料贵、镜片更贵,一批返工就是真金白银打水漂。
三、摩尔元数 N2.MES 怎么拆这堵墙
摩尔元数做红外光学行业不是一天两天,N2.MES 这套方案就是冲着这堵墙去的,思路很直接——不让人去传话,让数据替人跑。
投料这一步先钉死。锗料投料登记直接落到系统,以克(g)为单位,投了多少、谁投的、几点投的,当场记清,不再事后补单。抽真空的时长、封管和拔管的作业记录也跟着工序走,做完即留痕,不用再手抄转交。
工序之间自动衔接。熔炼的拉管一下线,冷加工的待料清单就更新;切片完工,磨圆那边的任务自然排上来。上一道完成,下一道立刻看到,车间不用再打电话互相催。
出了问题当场拦住。每道工序的参数、批次、人、机都在线留痕,一偏离标准系统就提醒,把"事后救火"挪到"事中拦截",别等镀完膜才发现前面清洗出了岔子。
一片镜片一张证。从锗原料批次到最终镀膜镜片,全程追溯一条线,哪片出了问题,一键回溯到投料、熔炼、冷加工,不用翻半天纸单子。成品合格证也由系统直接出,不再手填手盖。
四、救火的人,该去做更重要的事
红外镜片的价值在每一克锗料里,也在每一道工序的精准把控里。N2.MES 把人、机、料、法、环串成一张实时看得见的网,车间主任不用再满场跑着救火,坐在看板前就能看清哪道工序在跑、哪批料在等、哪个参数在报警。
把救火的时间省下来,去做良率、做工艺、做该做的事——这才是上这套系统的意义。